ഡിൻസെൻ പൈപ്പ്പൈപ്പ്ലൈൻ ബിസിനസിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നു. സമ്പന്നമായ അനുഭവപരിചയവും നൂതന സാങ്കേതികവിദ്യയും ഉള്ളതിനാൽ, ഡക്റ്റൈൽ ഇരുമ്പ് പൈപ്പുകൾ, കാസ്റ്റ് ഇരുമ്പ് പൈപ്പുകൾ (SML പൈപ്പ് എന്നും അറിയപ്പെടുന്നു), പൈപ്പ് ഫിറ്റിംഗുകൾ, കപ്ലിംഗ് തുടങ്ങിയവയാണ് ഇതിന്റെ ഉൽപ്പന്നങ്ങൾ, ഇവ അടിസ്ഥാന സൗകര്യങ്ങൾ, നിർമ്മാണം, ജലവിതരണം, ഹോട്ടൽ, വിമാനത്താവളം, ഊർജ്ജം എന്നിവയിൽ വ്യാപകമായി ഉപയോഗിക്കുന്നു. നിരവധി വലിയ പദ്ധതികൾക്ക് ഇത് വിശ്വസനീയമായ ഒരു പൈപ്പ്ലൈൻ പരിഹാര ദാതാവാണ്.
പൈപ്പ്ലൈൻ നിർമ്മാണ പ്രക്രിയ
1.അസംസ്കൃത വസ്തുക്കൾ ഉരുക്കൽ
പൈപ്പുകളും ഫിറ്റിംഗുകളും നിർമ്മിക്കുന്നതിനുള്ള അസംസ്കൃത വസ്തു പിഗ് ഇരുമ്പ്.
ആക്സസറികൾക്ക് 15-ാം നമ്പർ ഇരുമ്പും പൈപ്പുകൾക്ക് 20-ാം നമ്പർ ഇരുമ്പും ആവശ്യമാണ്.
താഴെയുള്ള ചിത്രം ഒരു വൈദ്യുത ചൂളയാണ്, ഇത് വൈദ്യുതി ഉപയോഗിച്ച് ബ്രെഡ് ഇരുമ്പ് ഉരുകിയ ഇരുമ്പാക്കി മാറ്റുന്നു.
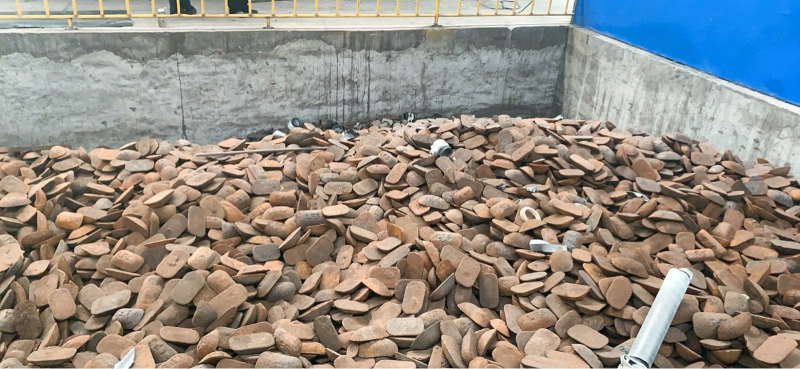
പിഗ് അയൺ
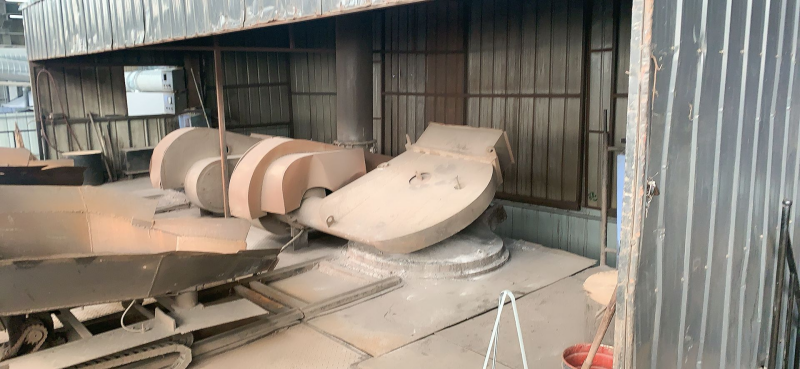
ഇലക്ട്രിക് ഫർണസ്
2.സെൻട്രിഫ്യൂഗൽ കാസ്റ്റിംഗ്
ആവശ്യാനുസരണം മുൻകൂട്ടി സെൻട്രിഫ്യൂജിനുള്ള അനുബന്ധ വ്യാസമുള്ള പൈപ്പ് മോൾഡ് മാറ്റിസ്ഥാപിക്കുക.
ഉരുകിയ ഇരുമ്പ്, ഫ്ലോ ചാനൽ വഴി അകത്തു നിന്ന് പുറത്തേക്ക് അതിവേഗത്തിൽ കറങ്ങുന്ന സെൻട്രിഫ്യൂജ് അച്ചിലേക്ക് കുത്തിവയ്ക്കുന്നു.
കാസ്റ്റ് പൈപ്പിന്റെ വ്യാസം അനുസരിച്ചാണ് ഉരുകിയ ഇരുമ്പിന്റെ അളവ് കണക്കാക്കുന്നത്.
പൈപ്പ് രൂപപ്പെടുത്തി തണുപ്പിച്ച ശേഷം, അത് പൈപ്പ് അച്ചിൽ നിന്ന് പുറത്തെടുക്കും, ഗുണനിലവാര പരിശോധകൻ രൂപം പരിശോധിച്ച് അത് തൂക്കിനോക്കും. യോഗ്യതയുള്ളവർ തുടർപ്രവർത്തനങ്ങളിലേക്ക് കടക്കും.
പൈപ്പിന്റെ പൂപ്പൽ 3 മീറ്ററിൽ കൂടുതൽ വലുതാണ്, ഇത് പിന്നീട് തലയുടെയോ വാലിന്റെയോ അസമമായി രൂപപ്പെട്ട ഭാഗങ്ങൾ മുറിക്കാൻ സൗകര്യപ്രദമാണ്.
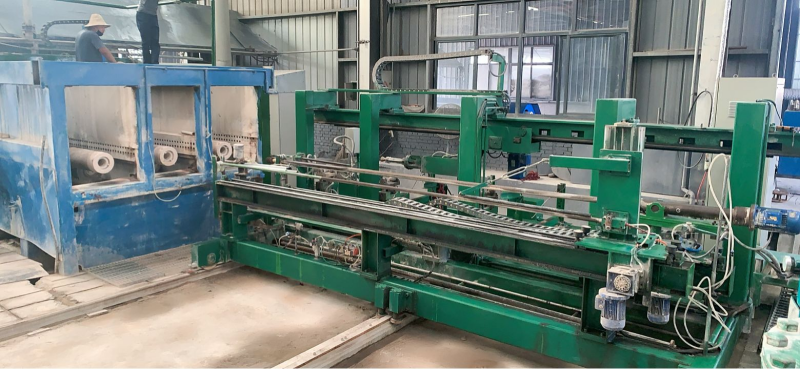
സെൻട്രിഫ്യൂജ്
3. പൈപ്പ് മുറിക്കൽ, പരിശോധന, മിനുക്കൽ
യോഗ്യതയുള്ള പൈപ്പുകൾ തിരഞ്ഞെടുത്ത ശേഷം, പൈപ്പിന്റെ ഫലപ്രദമായ നീളം 3 മീറ്ററിൽ നിലനിർത്തുന്നതിന് തൊഴിലാളികൾ തലയിലും വാലിലും അസമമായി രൂപപ്പെട്ട ഭാഗങ്ങൾ മുറിക്കും.
കട്ടിംഗ് പൂർത്തിയായ ശേഷം, വീണ്ടും ഉരുകുന്നതിനായി അസമമായ മതിൽ കനവും ദീർഘവൃത്താകൃതിയിലുള്ള രൂപഭേദവുമുള്ള പൈപ്പുകൾ തിരഞ്ഞെടുക്കുന്നതിന് മറ്റൊരു പരിശോധന നടത്തും.
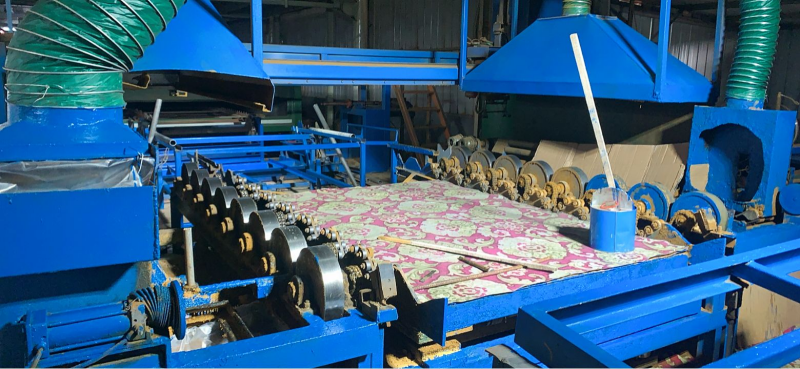
പൈപ്പിന്റെ അകവും പുറവും മിനുസമാർന്നതും തുടർന്നുള്ള പെയിന്റിംഗിന് സൗകര്യപ്രദവുമാണെന്ന് ഉറപ്പാക്കാൻ, പൈപ്പിന്റെ അകത്തും പുറത്തും മിനുസപ്പെടുത്തൽ പോളിഷിംഗിന് ആവശ്യമാണ്.
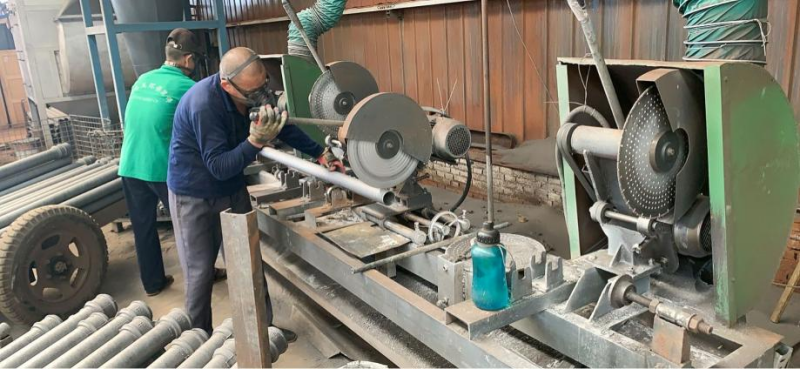
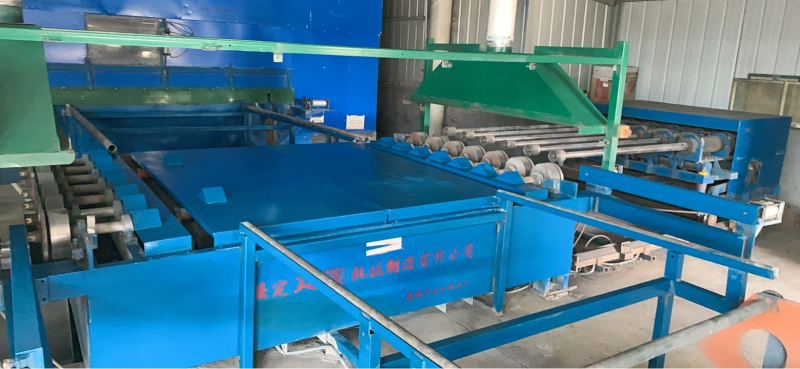
അരക്കൽ യന്ത്രം
4.ആന്തരികവും ബാഹ്യവുമായ സ്പ്രേയിംഗ്
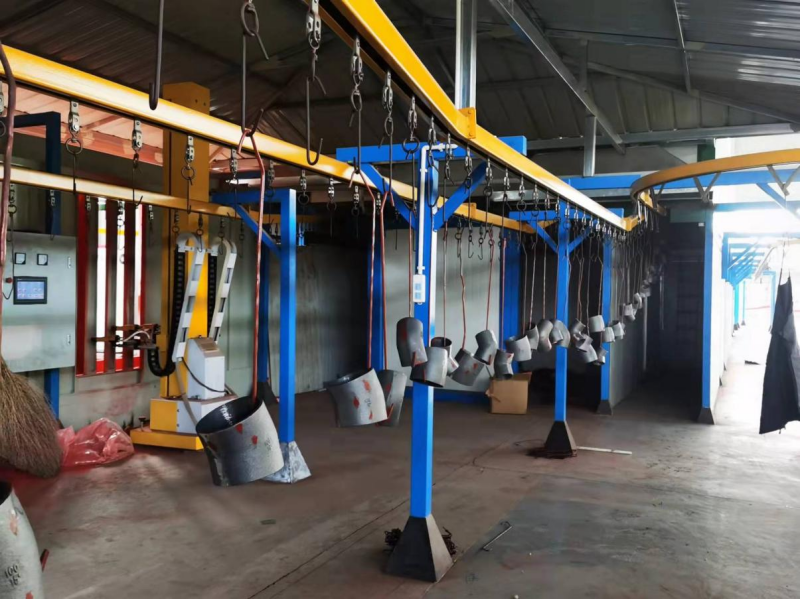
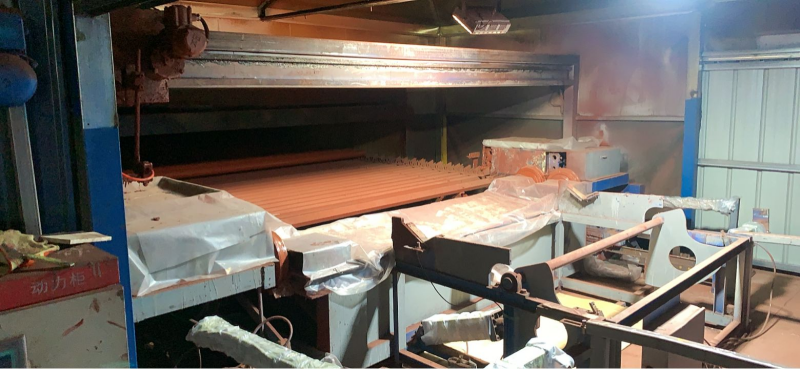
മിനുക്കിയ പൈപ്പിന്റെ ഉൾഭാഗം പ്രത്യേകിച്ച് മിനുസമാർന്നതും വൃത്തിയുള്ളതുമായി സൂക്ഷിക്കണം. ഉണക്കി ചൂടാക്കിയ ശേഷം, ഉൾഭാഗത്തെ ഭിത്തിയിൽ ആന്റി-കോറഷൻ പ്രയോഗം നടത്തുന്നു, അതായത് മഞ്ഞ എപ്പോക്സി പെയിന്റ് തളിക്കുന്നു.
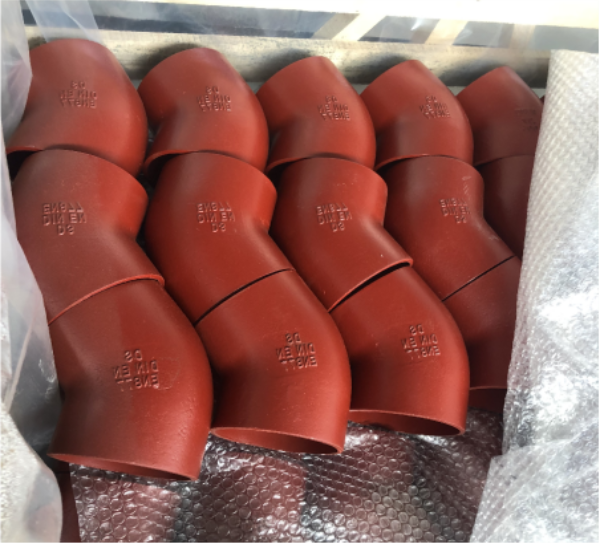
ചുവപ്പ് കലർന്ന തവിട്ട് നിറമുള്ള എപ്പോക്സി പെയിന്റ് ഉപയോഗിച്ച് സ്പ്രേ ചെയ്ത ശേഷം, പുറംഭാഗത്തും ഇതേ പ്രവർത്തനം നടത്തുന്നു.
ഉൽപ്പന്ന സവിശേഷതകൾ EN877 ന്റെ ആവശ്യകതകൾ നിറവേറ്റുന്നുണ്ടെന്ന് ഉറപ്പാക്കാൻ ഫാക്ടറി പതിവായി ഉൽപ്പന്നങ്ങളുടെ സാമ്പിളുകൾ എടുക്കുകയും സ്പോട്ട് ചെക്ക് ചെയ്യുകയും ചെയ്യും.
5. ഉണക്കൽ, ട്രിമ്മിംഗ്, സ്പ്രേ ചെയ്യൽ, പാക്കേജിംഗ്
പെയിന്റ് അകത്തും പുറത്തും സ്പ്രേ ചെയ്ത ശേഷം, പെയിന്റിന്റെ ഒട്ടിപ്പിടിക്കൽ ഉറപ്പാക്കാൻ പൈപ്പ് ഉണക്കും.
ഉണങ്ങിയ ശേഷം, പൈപ്പിലെ പെയിന്റ്, പ്രത്യേകിച്ച് രണ്ട് അറ്റങ്ങൾ നന്നാക്കും, പെയിന്റിന്റെ കവറേജും ഭംഗിയും ഉറപ്പാക്കാൻ.
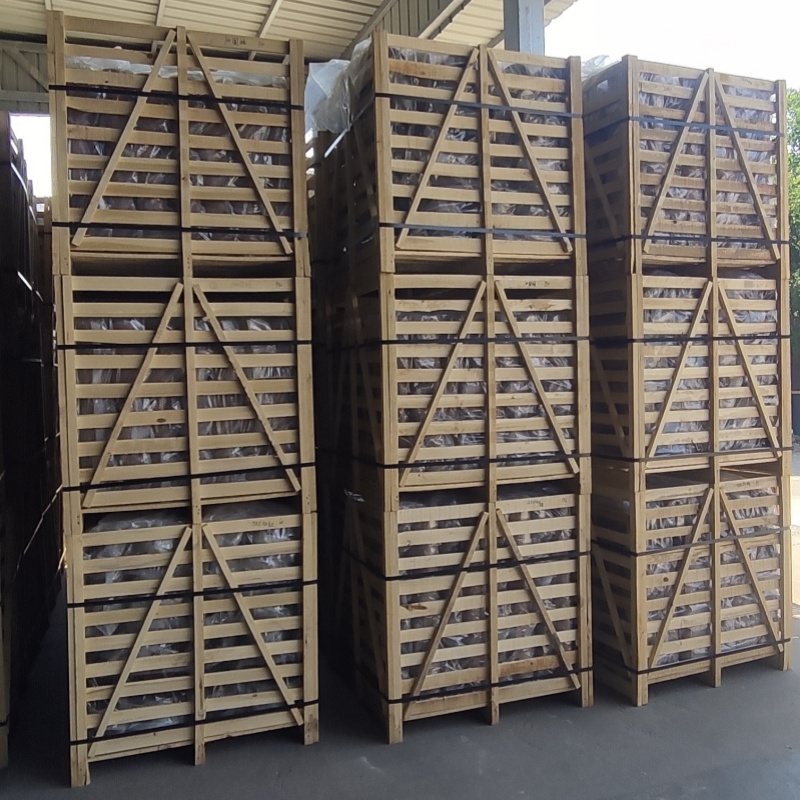
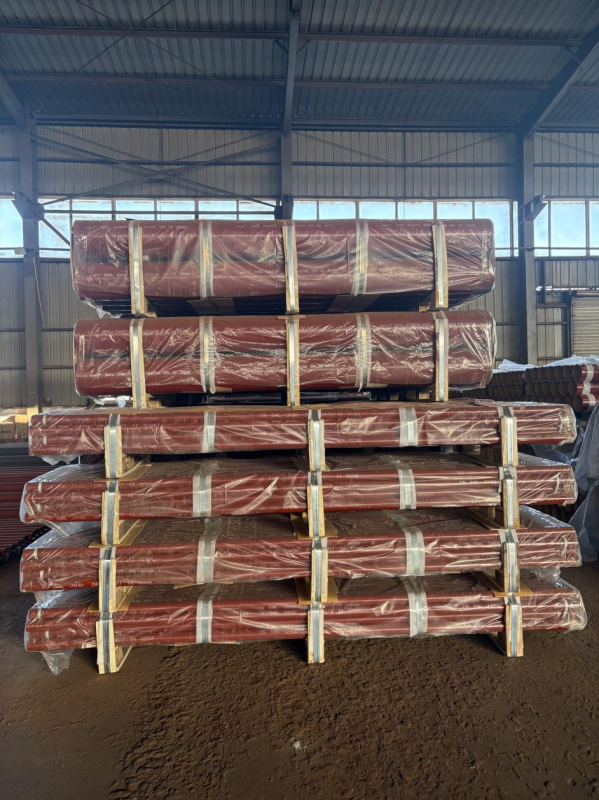
ഒടുവിൽ, പൈപ്പിൽ ഉപഭോക്താവിന്റെ വ്യാപാരമുദ്ര തളിക്കുകയും ഉപഭോക്താവിന്റെ ശീലങ്ങൾക്കനുസരിച്ച് പാക്ക് ചെയ്യുകയും ചെയ്യും.
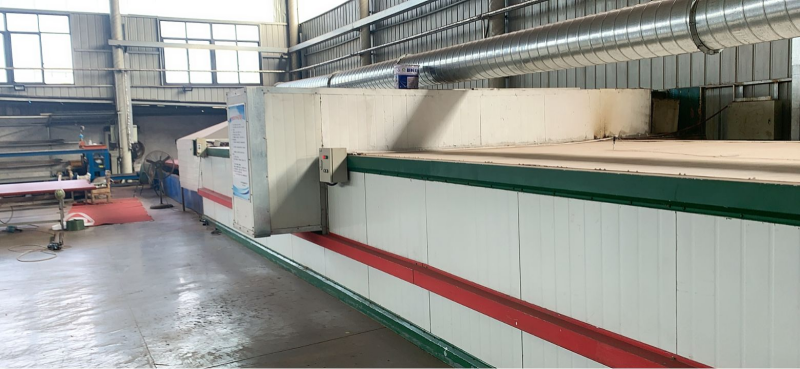
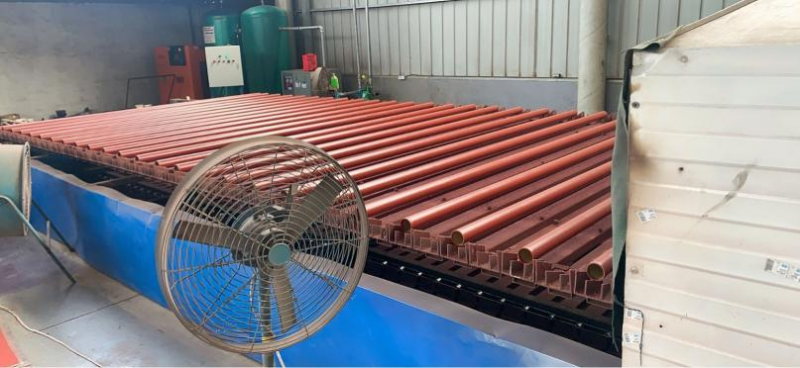
ഡ്രയർ
ആക്സസറികളുടെ നിർമ്മാണ പ്രക്രിയ
1. പൂപ്പൽ തയ്യാറാക്കൽ
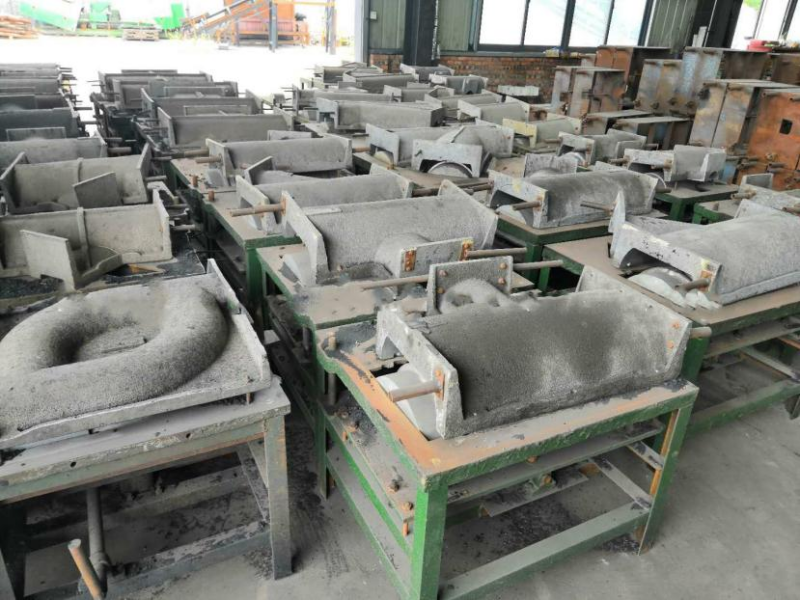
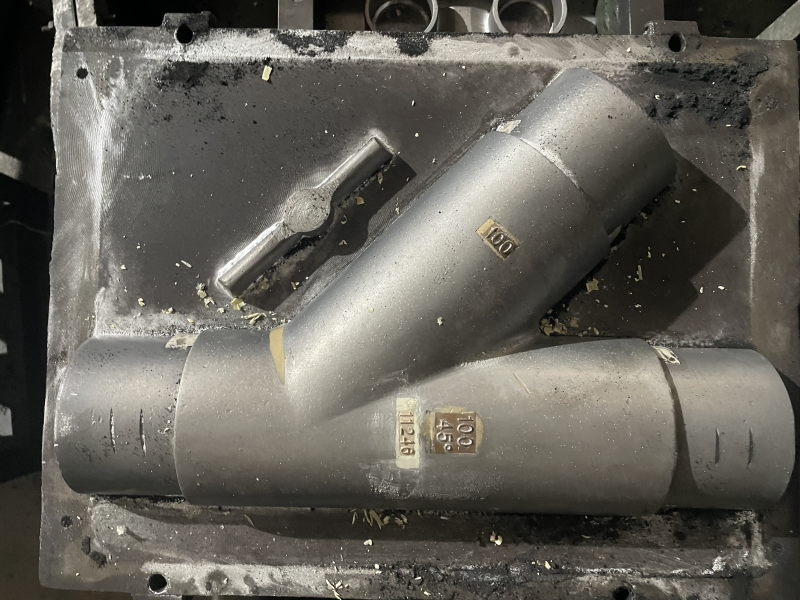
DINSEN-ൽ നിലവിൽ എല്ലാ മോഡലുകളുടെയും സ്പെസിഫിക്കേഷനുകളുടെയും അച്ചുകൾ ഉണ്ട്. ഫാക്ടറി ഓരോ തവണയും ഉൽപ്പാദനം ക്രമീകരിക്കുമ്പോൾ, അച്ചിലെ കാസ്റ്റിംഗും ബാച്ച് നമ്പറും മാറ്റണം, തുടർന്ന് പൂപ്പൽ ലഭിച്ചതിനുശേഷം തൊഴിലാളികൾക്ക് ഉത്പാദനം ആരംഭിക്കാം.
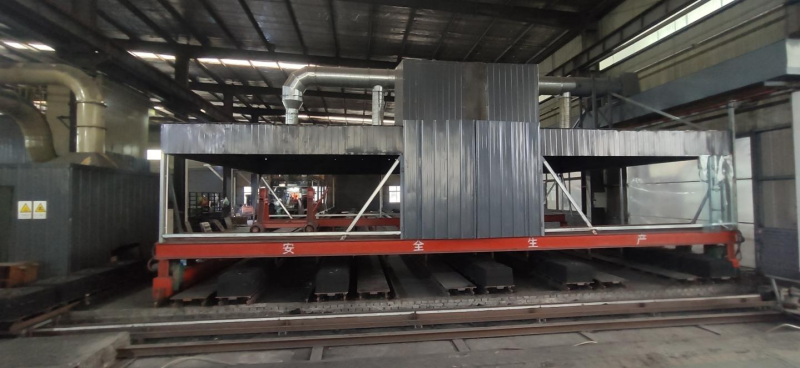
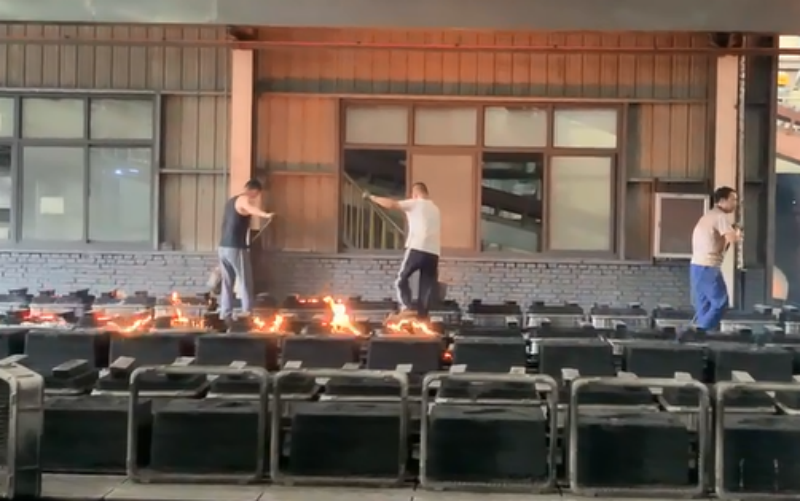
2. മാനുവൽ പയറിംഗ്, ഓട്ടോമേറ്റഡ് പൈപ്പ് പ്രൊഡക്ഷൻ ലൈൻ
തൊഴിലാളികൾ മുകളിലും താഴെയുമുള്ള അച്ചുകൾ പരന്ന പ്ലേറ്റിൽ വയ്ക്കുകയും അതിൽ മണൽപ്പെട്ടി വയ്ക്കുകയും അതിൽ മണൽ നിറയ്ക്കുകയും ഒതുക്കുകയും പരന്ന രീതിയിൽ ചുരണ്ടുകയും ചെയ്യുന്നു. തുടർന്ന് മുകളിലും താഴെയുമുള്ള അച്ചുകൾ ഒരുമിച്ച് ചേർത്ത് ഉറപ്പിക്കുകയും ഉരുകിയ ഇരുമ്പ് ഒഴിച്ച ശേഷം അവ ഒറ്റയടിക്ക് രൂപം കൊള്ളുന്നു.
ഓരോ തൊഴിലാളിക്കും പ്രതിദിനം ശരാശരി 300KG പൈപ്പ് ഫിറ്റിംഗുകൾ ഉത്പാദിപ്പിക്കാൻ കഴിയും, കാരണം ഇടയ്ക്കിടെയുള്ള പൂപ്പൽ മാറ്റങ്ങൾ ഫാക്ടറിയുടെ ഉൽപ്പാദന ഷെഡ്യൂളിനെ മാത്രമല്ല, തൊഴിലാളികളുടെ ഉൽപ്പാദനത്തെയും നേരിട്ട് ബാധിക്കുന്നു.
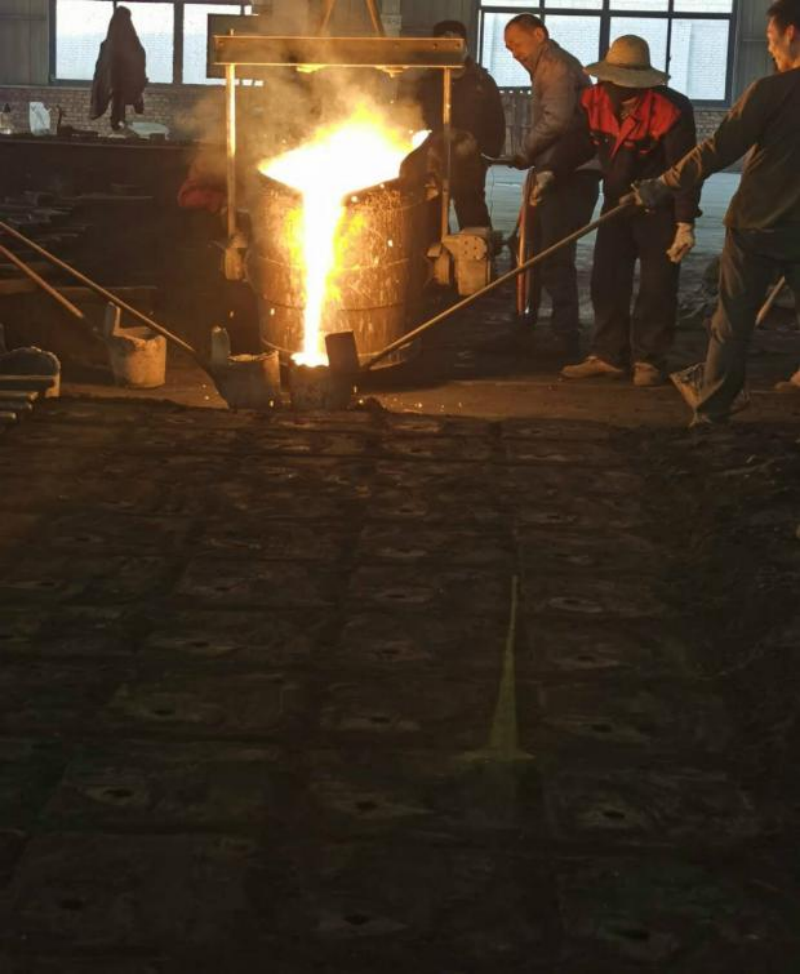
ഓട്ടോമേറ്റഡ് പൈപ്പ് പ്രൊഡക്ഷൻ ലൈൻ, മാനുവൽ പയറിംഗ്
പരമ്പരാഗത മാനുവൽ മണൽ കാസ്റ്റിംഗ് പ്രക്രിയയുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ, മനുഷ്യശക്തിയുടെയും ഭൗതിക വിഭവങ്ങളുടെയും ഉപഭോഗം കുറയ്ക്കാനും ഉൽപ്പാദനക്ഷമത പരമാവധിയാക്കാനും കഴിയും എന്നതാണ് ഇതിന്റെ ഏറ്റവും വലിയ സവിശേഷത, ഉൽപ്പന്ന ഗുണനിലവാരം മാനദണ്ഡങ്ങളും സ്പെസിഫിക്കേഷനുകളും പാലിക്കുന്നുണ്ടെന്ന് ഉറപ്പാക്കുന്നു, ഇത് ഉൽപ്പാദനക്ഷമത വളരെയധികം മെച്ചപ്പെടുത്തുകയും ഉൽപ്പന്ന ഉൽപ്പാദന ചക്രം കുറയ്ക്കുകയും ചെയ്യും.
3. മാനുവൽ ഗ്രൈൻഡിംഗ്
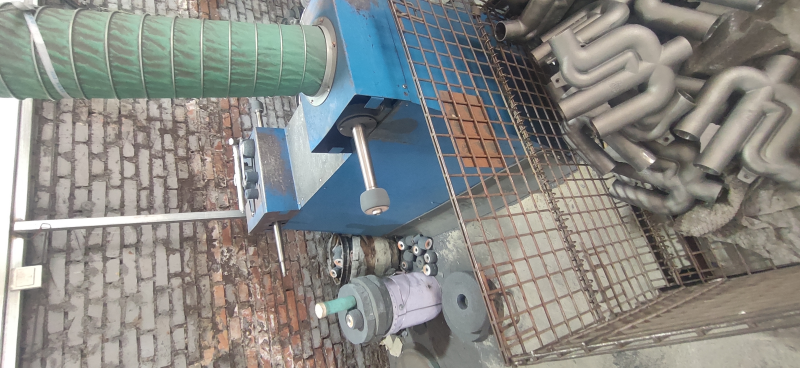
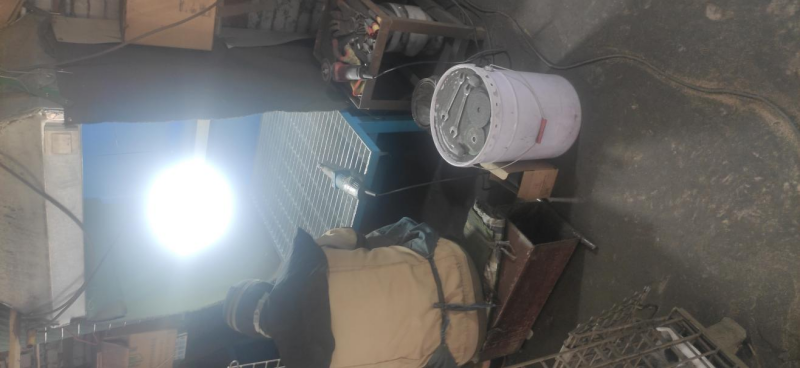
ഭാഗങ്ങളുടെ ബാഹ്യ അളവുകൾ ഉറപ്പാക്കുക എന്ന തത്വത്തിൽ, തൊഴിലാളികൾ ഗേറ്റുകൾ, റീസറുകൾ, ഫ്ലാഷ്, ബർറുകൾ, ഉപരിതലത്തിലെ മോൾഡിംഗ് മണൽ എന്നിവ പൊടിച്ച് നീക്കം ചെയ്യണം. അപര്യാപ്തമായ കാസ്റ്റിംഗ്, കീഹോളുകൾ അല്ലെങ്കിൽ മണൽ വൃത്തിയാക്കൽ എന്നിവ മൂലമുണ്ടാകുന്ന മാംസത്തിന്റെ അഭാവം പരിഹരിക്കണം. തുടർന്നുള്ള സ്പ്രേ ചെയ്യുന്നതിന് മുമ്പ് കാസ്റ്റിംഗിന്റെ ഉപരിതലത്തിലെ മാലിന്യങ്ങൾ വൃത്തിയുള്ളതും മിനുക്കിയതുമാണെന്ന് ഉറപ്പാക്കുക.
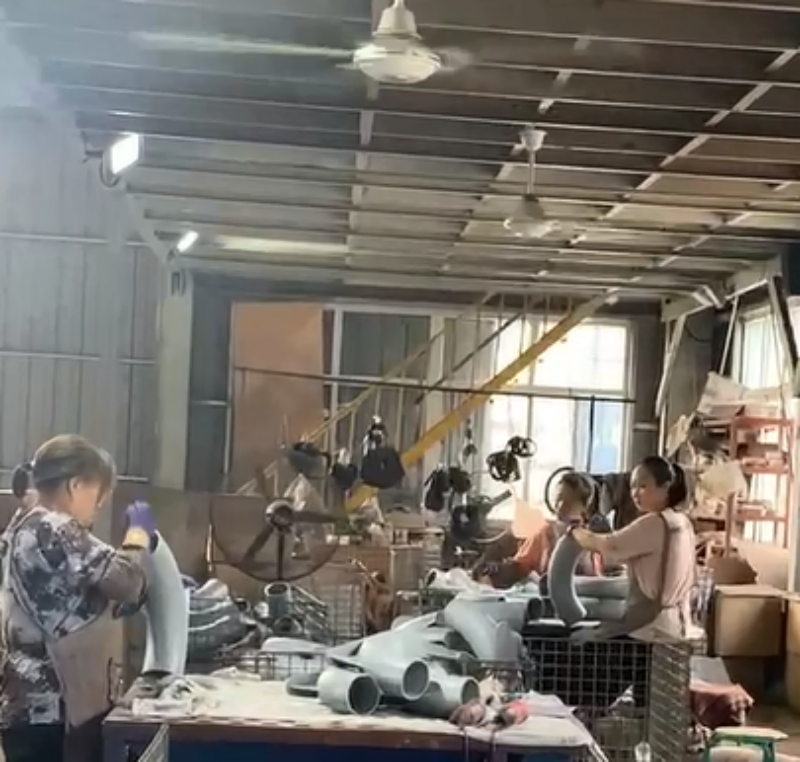
4.ബാഹ്യ മതിൽ പോളിഷിംഗ്,അകത്തെ ഭിത്തി പൊടിക്കൽ,നന്നായി പൊടിക്കൽ
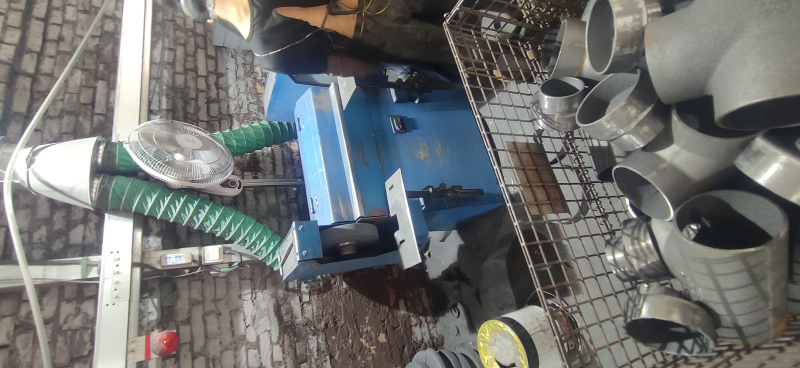
5. പെയിന്റിംഗ്, പൗഡർ കോട്ടിംഗ്, പാക്കിംഗ്
പെയിന്റ് ഡിപ്പിംഗ്: പൈപ്പ് ഫിറ്റിംഗുകൾ 70-80℃ വരെ ചൂടാക്കി എപ്പോക്സി പെയിന്റ് സ്പ്രേ ചെയ്യണം.
പൗഡർ സ്പ്രേ: എപ്പോക്സി പൗഡർ സ്പ്രേ ചെയ്യുന്നതിന് മുമ്പ് പൈപ്പ് ഫിറ്റിംഗുകൾ 180-200℃ വരെ ചൂടാക്കണം.